


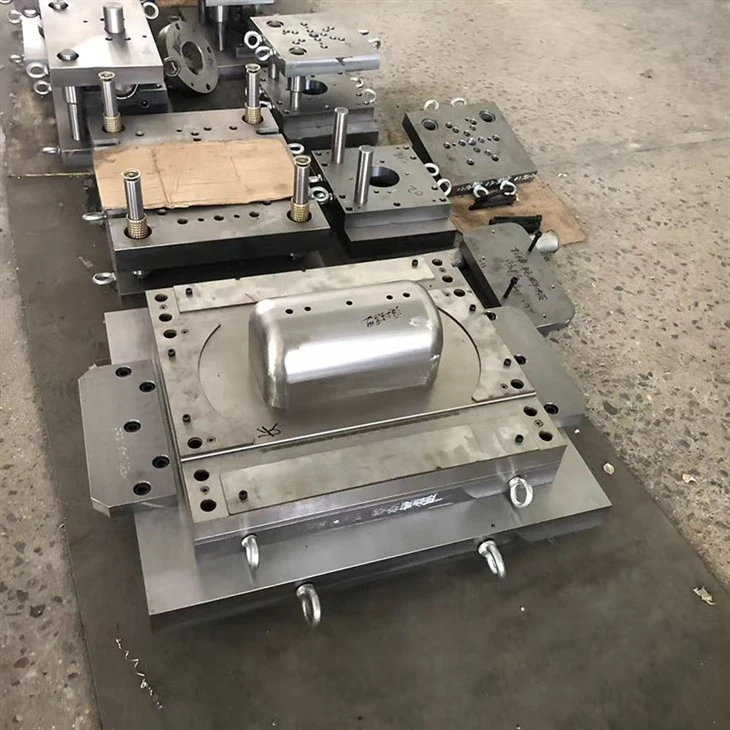
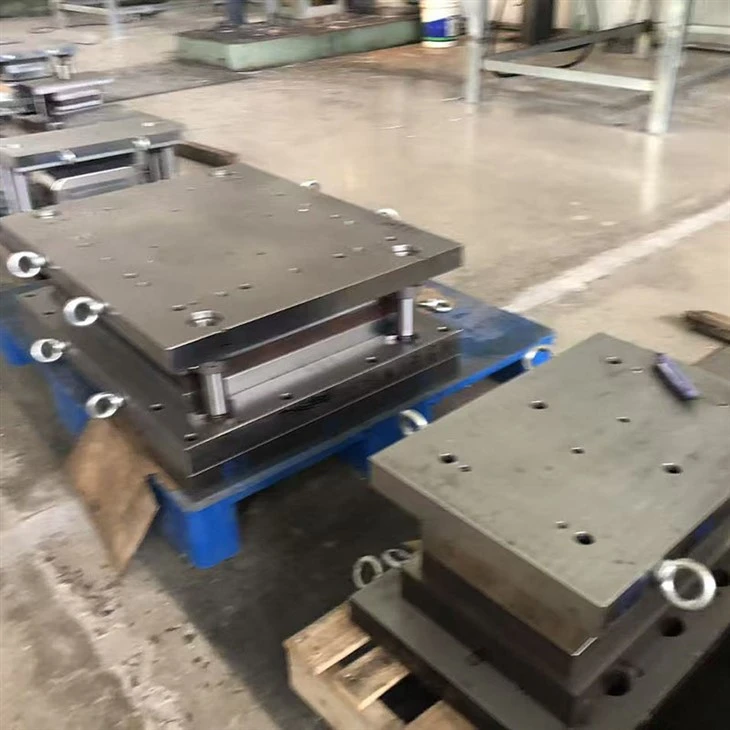


Fljótt yfirlit yfir vöru
Er í erfiðleikum með að rifna efni, ójafna veggþykkt eða ótímabært slit á verkfærum meðan á málmplötu stendur
ferlum? Sérhannaðar-djúpteikningar og málmteygjuverkfæri eru sérstaklega smíðuð til að takast á við
flókin eðlisfræði málmflæðis. Hannað í-húsi með því að nota háþróaða FEA (Finite Element Analysis) mótun
eftirlíkingar, fínstillum við rúmfræði verkfæra áður en framleiðsla hefst. Þetta útilokar hefðbundna prufuáskrift-og-
villustig, sem tryggir gallalausa strokka, skeljar, bolla og flóknar óreglulegar girðingar frá fyrstu T1
pressuréttarhöld.
Hvort sem þú ert að búa til eldhúsvaska úr ryðfríu stáli, olíupönnur fyrir bíla, gashylki eða ör rafeindabúnað
hlífar, eininga teiknimótin okkar samþætta óaðfinnanleg efnisstýringarkerfi. Með því að innleiða topp-tól
stáli og sérhæfðum yfirborðsmeðferðum, við afhendum mikið-magn verkfæra sem geta tekist á við milljónir vandræðalausra-lota
undir miklum pressutónum.
Tæknileg hæfileiki og efnisfylki
Til að tryggja mikla endingu og mótstöðu gegn rispum velur verkfræðiteymi okkar úrvals verkfærastál og
karbítinnskot sniðin nákvæmlega að hráefnislýsingunum þínum.
Verkfræðifæribreytur Framleiðsluforskriftir og getu
Verkfæraflokkanir Einþreps teiknimót, framsækin teikning, öfug
Teikniverkfæri, kassa/girðingarmót
Core Draw Die Materials Cr12MoV, SKD11, D2, DC53, Tungsten Carbide (TC) innlegg fyrir ofur-
mikið magn
Byggingarstál #45 miðlungs kolefnisstál, steypujárn (GG25 / GG30) fyrir stóra-skala
bílaspjöld
Gildandi tómt efni
Ryðfrítt stál (SUS304, 316, 430), SPCC, djúpteikningargæði
Ál (Al5052), kopar, kopar
Efnisþykkt Stærð 0,3 mm til 6,0 mm lak kaupréttur í boði
Hámarks teikningardýpt Allt að 450 mm (nákvæmt með fjöl-fínstillingu afdráttarhlutföllum)
Málnákvæmni og vinnslustjórnunarsafn
Eftirfarandi ó-samhverft fylki sýnir líkamlega framleiðsluvikmörk okkar og frágang
tækni sem notuð er til að tryggja-áreiðanleika verkfæra til lengri tíma.
Vökva- og vélapressusamsvörun: Hannað fyrir pressur á bilinu 63 tonn til 1200 tonn
kerfi.
Critical Radius Tolerances: Strangt teikning gata og teygjuradíus stjórna niður í $\\pm0.02 ext{ mm}$
til að útrýma staðbundnum hálsi.
Móttaka á yfirborðsnúningi: spegill-fæging ($Ra < 0,2\\ \\mu ext{m}$) ásamt valfrjálsu TD
(Thermal Diffusion) húðun, PVD eða hörð krómhúðun.
Blank Holder Force Systems: Þunga-köfnunarefnisgasfjöðurhylki (köfnunarefnisgrein) eða
samþættar púðarpinnauppsetningar fyrir stöðuga, samræmda þrýstingsstýringu.
Hönnunarprófun: Full AutoForm / FASTBLANK uppgerð lykkja notuð samhliða UG-NX og
SolidWorks líkangerð.
Ítarlegir verkfræðieiginleikar sem vinna bug á algengum teikningagöllum
1. Nákvæmni núning og hrukkumótun
Hrukkur í flans og rif í hliðarveggjum eru tveir aðalóvinir djúpteikninga. Mótin okkar
samþætta mjög stillt tómahaldarakerfi sem notar stýranlega köfnunarefnisgasfjöðrum. Með því að viðhalda a
reiknaður, samræmdur haldkraftur í gegnum allt pressuslag, er málmplötunni leyft að flæða
plastað inn í deypuholið án þess að bogna eða ná togmörkum þess.
•
•
•
•
•
2. Alvarleg gallvörn með háþróaðri yfirborðsherðingu
Teikning úr ryðfríu stáli eða þungu áli leiðir oft til þess að efni -upp (gallast) á skurðarradíum, sem veldur
alvarleg skormerki á fullgerðum hlutum. Til að koma í veg fyrir þetta bjóðum við hágæða wolframkarbíð innlegg fyrir mikið-slit
teikna hringi eða beita Thermal Diffusion (TD) húðunarmeðferðum. Þetta eykur yfirborðshörku
vinnandi hluti í yfir 3000 HV, sem dregur verulega úr núningsstuðlum og útilokar þörfina fyrir
árásargjarn efna smurefni.
3. Fínstilling á fjöl-teikningarhlutfalli
Þegar djúpt teiknað er djúpt snið veldur það samstundis að ýta efni framhjá náttúrulegu takmörkunarhlutfalli þess (LDR)
bilun. Verkfræðideildin okkar hannar yfirvegaðar framsæknar teiknaraðir, sem innihalda nákvæmar
endurteikna og strauja-veggstærðarskref. Þetta skiptir efnisálaginu á margar ör-örstöðvar og varðveitir
efnisheildleiki og tryggir samræmda veggþykkt frá efri brún að neðri botni.
Algengar spurningar (uppbyggt fyrir Google Rich Snippets)
Q1: Hvernig tryggir þú að málmplatan rifni ekki eða hrukki við teikningarferlið?
A: Áður en verkfærastál er skorið, keyrum við hlutahönnun þína í gegnum AutoForm uppgerð hugbúnað. Þetta leyfir
okkur til að kortleggja þynningarmörkin, athuga myndunarmörkin (FLD) og gera nákvæmar teikniperlur og
kraftar sem þarf til að stjórna efnisflæði óaðfinnanlega.
Spurning 2: Af hverju mælir þú með Tungsten Carbide innskotum fyrir djúpteikningar?
A: Þó staðlað verkfærastál virki vel fyrir mýkri málma eða lítið magn, myndar teikning úr ryðfríu stáli
gríðarlegur hiti og núningur. Volframkarbíð innlegg veita óviðjafnanlega mótstöðu gegn sliti og sliti,
tryggðu að hlutirnir þínir haldist algjörlega lausir við rispur á meðan endingartími verkfæra er allt að tífalt lengri en
hefðbundin stálmót.
Spurning 3: Afhendir þú teiknimótið með tilbúnu-til-uppsetningu og líkamlegum sýnishornum?
A: Já. Sérhver mót gengur í gegnum strangar verkfæraprófanir á vökvapressulínum okkar. Við samþykkjum ekki sendingu
þar til við getum stöðugt keyrt sýnisræmur á fullum framleiðsluhraða. Við veitum þér nákvæma 3D skoðun
skýrslur um stimpluða íhluti, ítarleg T1 prufumyndbönd og innihalda fínstilltar auðar breytur með
lokaafhending.
maq per Qat: sérsniðin djúpteikning og teygjumót framleiðandi|hár nákvæmni, Kína sérsniðin djúpteikning deyja og teygjumót framleiðandi|hár nákvæmni framleiðendur, birgjar, verksmiðju


